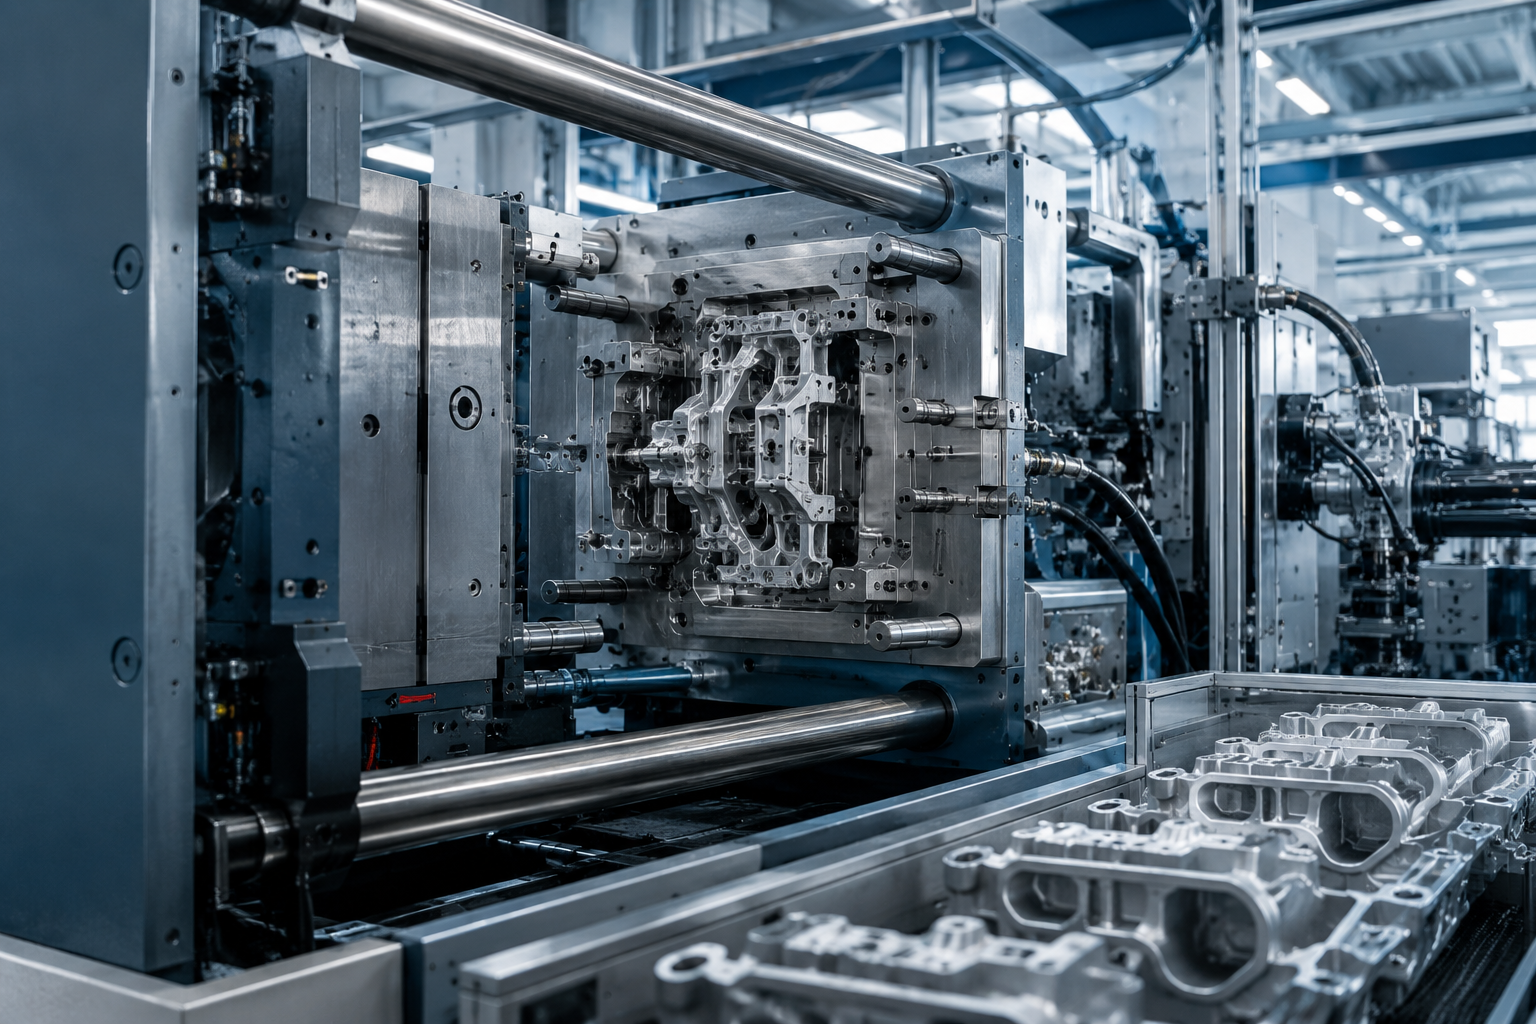
Alüminyum Enjeksiyon Kalıbı Tasarımında Dikkat Edilmesi Gerekenler
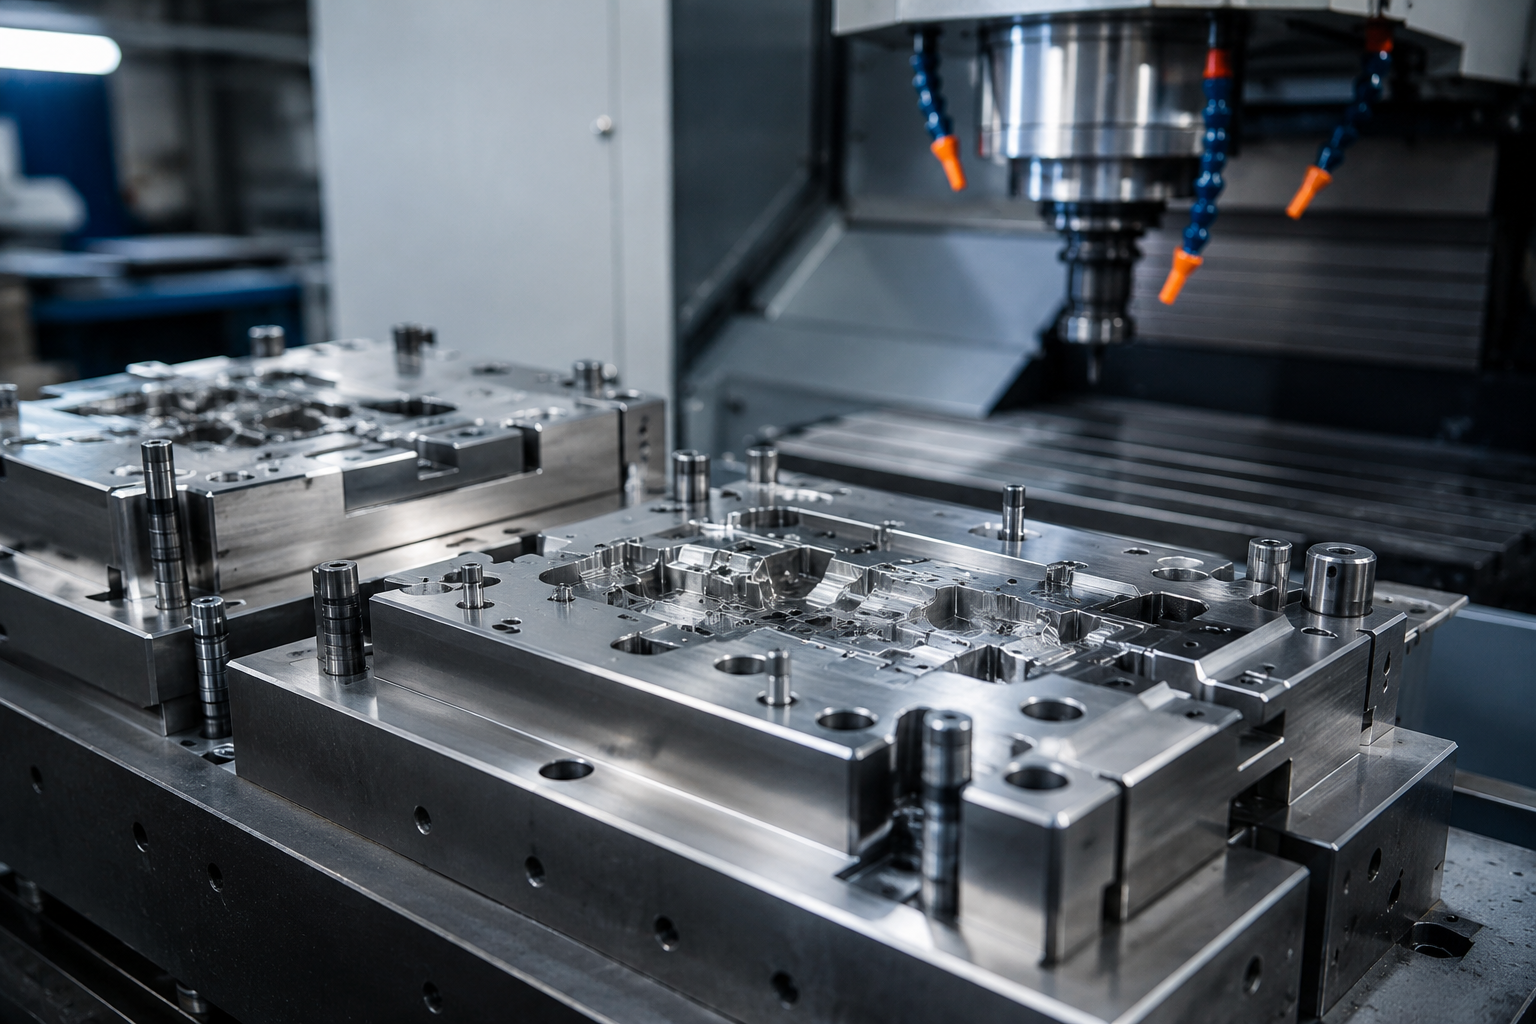
Alüminyum enjeksiyon kalıbı, seri üretimin kalitesini, çevrim süresini, parça tahliyesini ve proses kararlılığını doğrudan etkileyen temel üretim aracıdır.
Başarılı bir kalıp tasarımı yalnızca ürün geometrisinin kalıp içerisine taşınması anlamına gelmez. Metal akışı, hava tahliyesi, soğutma, hareketli mekanizmalar, iticiler, işleme payları, bakım ve kalıp ömrü daha tasarım aşamasında birlikte değerlendirilmelidir.
1. Parçanın Döküme Uygun Tasarlanması
Kalıp tasarımının ilk adımı, ürün geometrisinin enjeksiyon döküme uygunluğunu değerlendirmektir. Et kalınlıkları, keskin geçişler, derin cepler, nervürler, delik bölgeleri ve kalıptan çıkış yönleri bu aşamada analiz edilmelidir.
Amaç yalnızca parçayı kalıba sığdırmak değil, metalin kalıbı dengeli doldurabileceği ve parçanın güvenli şekilde çıkarılabileceği bir üretim geometrisi oluşturmaktır.
2. Ayırma Hattı ve Kalıp Açılma Yönü
Ayırma hattı; çapak oluşumu, kalıp konstrüksiyonu, parça görünümü ve son işlem ihtiyacı üzerinde etkilidir. Mümkün olduğunca fonksiyonel yüzeyleri olumsuz etkilemeyecek ve kalıp yapısını gereksiz karmaşıklaştırmayacak şekilde belirlenmelidir.
Ters açı oluşturan bölgelerde hareketli maça, kızak veya farklı mekanizmalar gerekebilir. Bu elemanlar kalıbın maliyetini ve bakım gereksinimini artırabileceğinden tasarım aşamasında doğru değerlendirilmelidir.
3. Draft Açıları
Parçanın kalıptan rahat çıkabilmesi için kalıp açılma yönündeki yüzeylerde uygun draft açıları kullanılmalıdır. Yetersiz draft; sürtünme, yüzey izleri, parçada deformasyon ve kalıp yüzeyinde aşınma riskini artırabilir.
Gerekli draft miktarı; yüzey dokusu, duvar yüksekliği, alaşım, geometri ve üretim koşullarına göre değerlendirilmelidir.
4. Yolluk ve Giriş Sistemi
Yolluk sistemi, sıvı metalin enjeksiyon haznesinden parça boşluğuna kontrollü biçimde taşınmasını sağlar. Girişlerin konumu ve kesiti; dolum yönünü, akış hızını, birleşme bölgelerini ve hava hareketini etkiler.
Kötü planlanan bir akış düzeni eksik dolum, soğuk birleşme, yüzey kusurları veya porozite riskini artırabilir. Bu nedenle yolluk tasarımı parça geometrisiyle birlikte ele alınmalıdır.
5. Hava Tahliye ve Taşma Bölgeleri
Kalıp boşluğu metal ile dolarken içerideki havanın kontrollü biçimde dışarı çıkması gerekir. Havanın kapanması, gaz porozitesi ve yüzey kusurları gibi problemlere yol açabilir.
Hava tahliye kanalları ve taşma cepleri, metal akışının sonlandığı bölgeler ve dolum davranışı dikkate alınarak yerleştirilmelidir.
6. Soğutma ve Isıl Denge
Kalıbın farklı bölgelerinde dengeli sıcaklık dağılımı sağlanması, çevrim süresi ve parça kalitesi açısından kritiktir. Çok sıcak kalan bölgelerde katılaşma gecikebilir; fazla soğuk bölgelerde ise dolum problemleri görülebilir.
Soğutma kanallarının konumu, çapı ve devre yapısı; ürün geometrisi ve kalıp konstrüksiyonuyla birlikte planlanmalıdır.
7. İtici Sistem ve Parça Tahliyesi
Parça katılaştıktan sonra kalıptan dengeli biçimde çıkarılmalıdır. İtici pimlerin sayısı ve konumu, parçayı deformasyona uğratmadan yeterli kuvveti dağıtacak şekilde belirlenmelidir.
Görsel açıdan kritik yüzeylerde itici izlerinin konumu da ürün tasarımıyla birlikte değerlendirilmelidir.
8. Hareketli Maçalar ve Mekanizmalar
Yan delikler, ters açılar veya kalıp açılma yönünde çıkarılamayan geometriler için hareketli maçalar ve kızak mekanizmaları kullanılabilir. Bu sistemlerin hareket mesafesi, kilitlenmesi, yağlanması ve bakım erişimi tasarımın parçasıdır.
Gereksiz mekanizma kullanımı kalıbı karmaşıklaştırabileceğinden, ürün tasarımı mümkün olduğunda kalıp sadeliğini destekleyecek şekilde optimize edilmelidir.
9. CNC İşleme Payları ve Referanslar
Döküm sonrası CNC ile işlenecek yüzeyler, delikler ve hassas bölgeler kalıp tasarımında önceden tanımlanmalıdır. İşleme paylarının doğru seçilmesi hem döküm toleranslarını hem de sonraki bağlama ve işleme süreçlerini etkiler.
Parçanın fikstürlenmesi için kullanılacak referans yüzeylerin tasarım aşamasında düşünülmesi, seri işleme sürecinde ölçüsel sürekliliği artırır.
10. Kalıp Malzemesi, Bakım ve Ömür
Alüminyum enjeksiyon kalıpları yüksek sıcaklık ve tekrarlı ısıl çevrimlere maruz kalır. Kalıp malzemesi, ısıl işlem, yüzey durumu ve bakım yaklaşımı kalıp ömrü üzerinde doğrudan etkilidir.
Bakım erişimi, değiştirilebilir insertler ve aşınması beklenen bölgelerin servis edilebilir tasarlanması uzun vadeli üretim sürekliliği açısından avantaj sağlar.
Tasarım ve Üretim Aynı Ekip Tarafından Değerlendirildiğinde
Kalıp tasarımının, kalıbı üretecek ve üretimde kullanacak süreçlerden bağımsız ele alınması ilerleyen aşamalarda revizyon ihtiyacını artırabilir.
ÇAKIROĞLU olarak kalıp tasarımı, CNC imalat ve alüminyum enjeksiyon döküm süreçlerini aynı üretim perspektifiyle değerlendirmek; tasarım kararlarının üretime etkisini daha erken aşamada görmemizi sağlar.
Sık Sorulan Sorular
Alüminyum enjeksiyon kalıbında yolluk neden önemlidir?
Yolluk ve giriş sistemi metalin kalıp boşluğuna hangi yönde ve hızda ulaşacağını belirler. Dolum davranışı doğrudan parça kalitesini etkiler.
Draft açısı neden gereklidir?
Parçanın kalıptan sürtünmeden ve deformasyon riski azaltılarak çıkarılmasına yardımcı olur.
Her ters açı için hareketli maça gerekir mi?
Ürün geometrisine bağlıdır. Tasarım revizyonuyla ters açı kaldırılabiliyorsa daha sade bir kalıp yapısı mümkün olabilir.
Döküm sonrası CNC işleme kalıp tasarımında dikkate alınmalı mı?
Evet. İşleme payları, referans yüzeyler ve fikstürleme bölgeleri daha kalıp tasarımı sırasında planlanmalıdır.