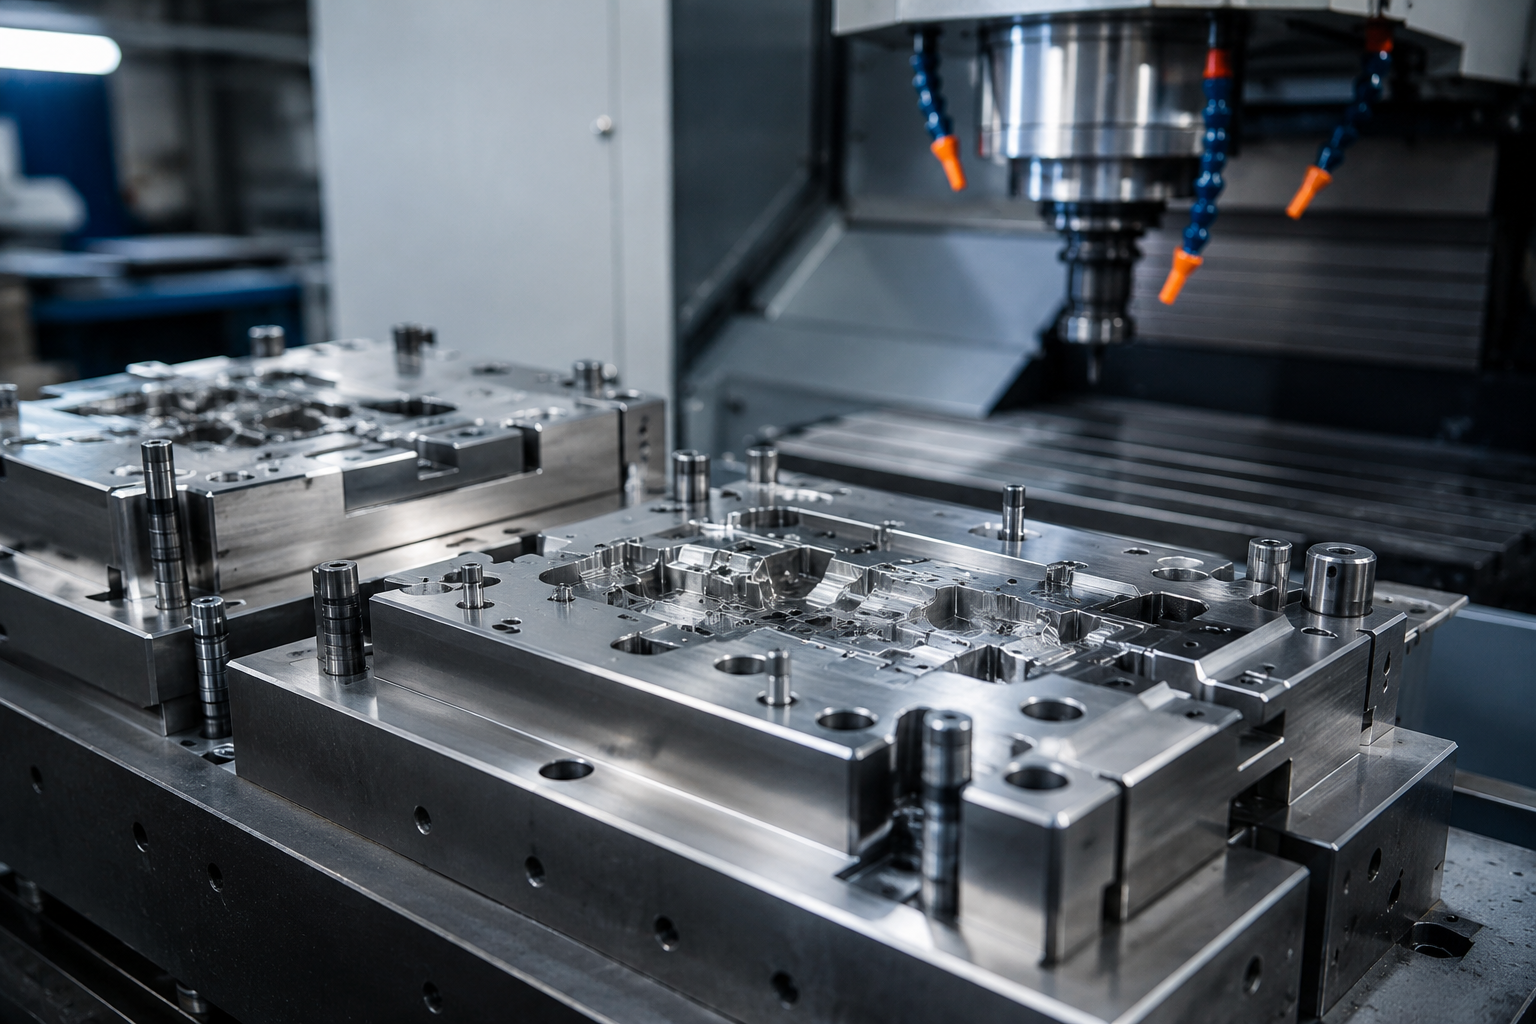
Alüminyum Enjeksiyon Döküm Nedir? Nasıl Yapılır?
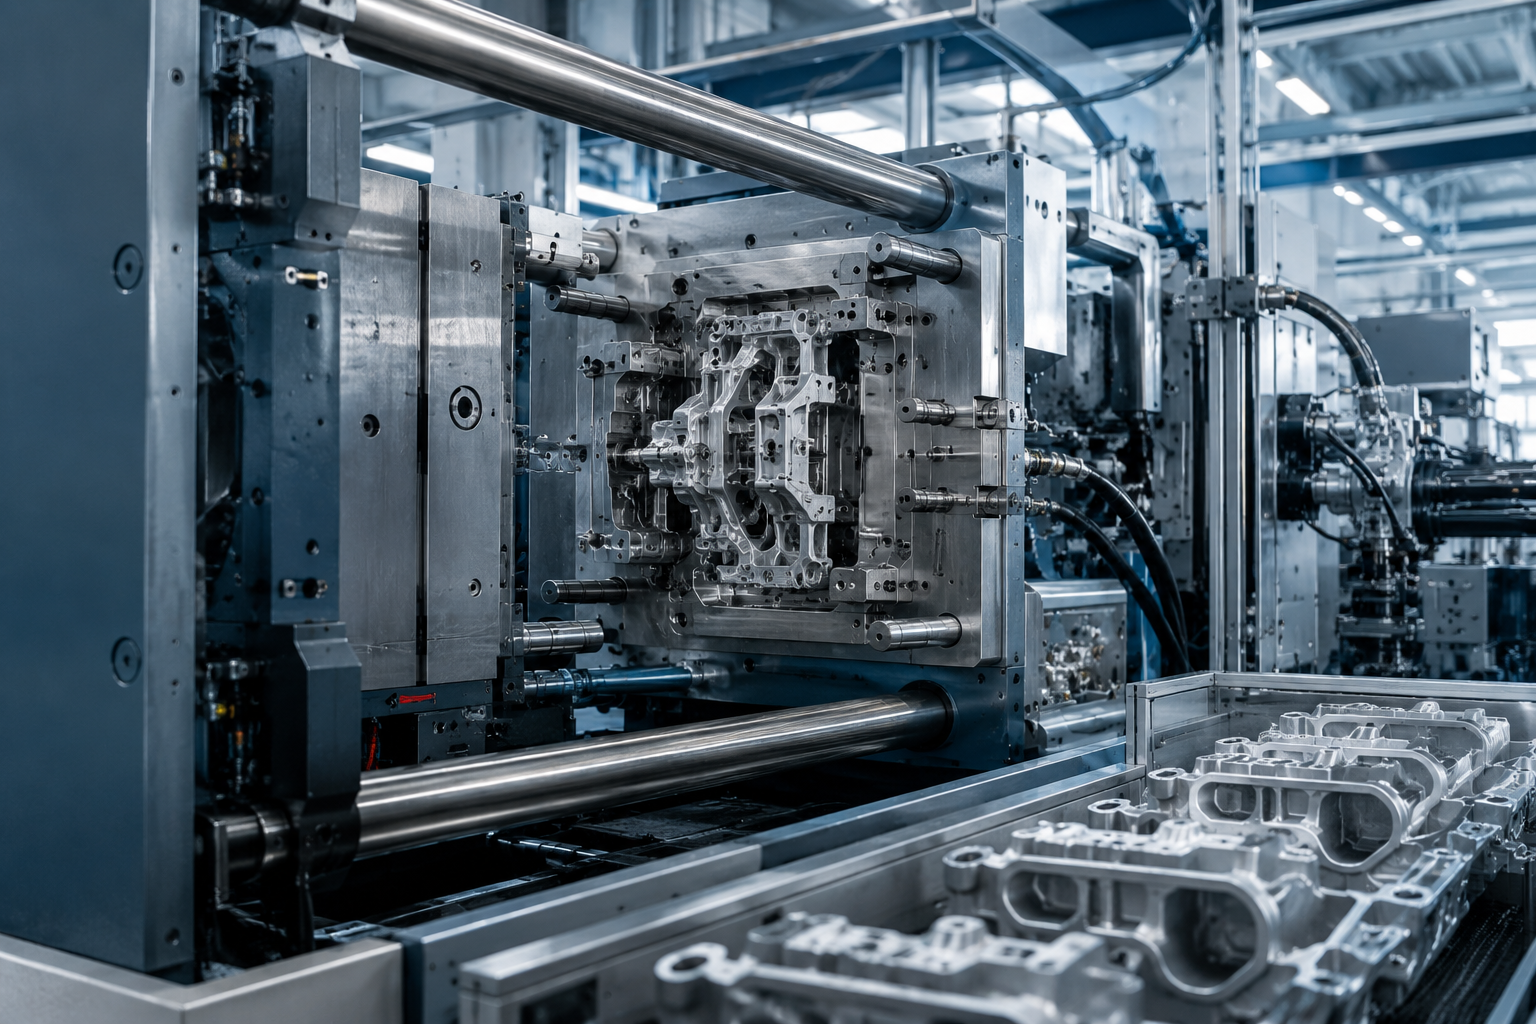
Alüminyum enjeksiyon döküm; ergitilmiş alüminyum alaşımının, yüksek basınç altında metal bir kalıp boşluğuna doldurulması ve kalıp içerisinde katılaştırılması esasına dayanan bir seri üretim yöntemidir. Özellikle ölçüsel tekrarlanabilirlik, karmaşık geometrilerin üretilebilmesi ve yüksek adetlerde istikrarlı üretim ihtiyacının bulunduğu projelerde yaygın olarak tercih edilir.
Bu yöntemde yalnızca döküm makinesi değil; parça tasarımı, kalıp tasarımı, yolluk ve hava tahliye sistemi, proses parametreleri, soğutma düzeni ve kalite kontrol yaklaşımı birlikte değerlendirilmelidir. Doğru planlanan bir süreç, hem parça kalitesini hem de üretim verimliliğini doğrudan etkiler.
Alüminyum Enjeksiyon Döküm Nasıl Çalışır?
Alüminyum enjeksiyon dökümde kalıp, genellikle iki ana yarımdan oluşan tekrar kullanılabilir çelik bir takımdır. Ergitilmiş alüminyum kontrollü bir şekilde enjeksiyon sistemine alınır ve kalıp boşluğuna yüksek hız ve basınçla doldurulur. Metal kalıp içerisinde kısa sürede katılaştıktan sonra kalıp açılır, parça çıkarılır ve çevrim yeniden başlar.
Üretim Sürecinin Temel Aşamaları
1. Kalıbın Hazırlanması
Kalıp yüzeyleri kontrol edilir, üretim sıcaklığına uygun çalışma koşulları sağlanır ve gerektiğinde ayırıcı/yağlayıcı uygulaması yapılır. Kalıp sıcaklığının dengeli tutulması, çevrim sürekliliği ve parça kalitesi açısından önemlidir.
2. Alüminyum Alaşımının Ergitilmesi
Projeye uygun alüminyum alaşımı ergitme ocağında hazırlanır. Metalin sıcaklığı ve temizliği döküm kalitesini etkileyen temel parametreler arasındadır.
3. Metalin Enjeksiyon Haznesine Alınması
Soğuk kamaralı makinelerde ergitilmiş metal, her çevrimde kontrollü miktarda enjeksiyon haznesine aktarılır. Alüminyum enjeksiyon uygulamalarında bu sistem yaygın olarak kullanılır.
4. Kalıp Boşluğunun Doldurulması
Enjeksiyon pistonu, sıvı metali kalıp boşluğuna yüksek hızla gönderir. Dolumun doğru sürede ve dengeli şekilde gerçekleşmesi; birleşme izleri, eksik dolum ve hava kapanması gibi problemlerin azaltılmasına yardımcı olur.
5. Basınç Altında Katılaşma
Kalıp dolduktan sonra metal katılaşırken belirli süre basınç uygulanmaya devam edilir. Bu aşama, parçanın şekil kararlılığı ve iç yapısı üzerinde etkilidir.
6. Kalıbın Açılması ve Parçanın Çıkarılması
Katılaşma tamamlandığında kalıp açılır ve parça itici sistem yardımıyla kalıptan çıkarılır. Parçanın zarar görmeden tahliye edilmesi için kalıp açılma yönü, draft açıları ve itici yerleşimleri tasarım aşamasında dikkate alınır.
7. Çapak Alma ve Son İşlemler
Döküm sonrasında yolluk, taşma cepleri ve gerekli çapaklar ayrılır. Parçanın kullanım alanına göre vibrasyon, kumlama, yüzey işlemleri veya diğer ikincil operasyonlar uygulanabilir.
8. CNC Talaşlı İmalat
Döküm yöntemiyle doğrudan elde edilemeyen hassas delikler, yatak yüzeyleri, dişler veya kritik ölçüler için CNC frezeleme ve tornalama operasyonları uygulanabilir.
9. Kalite Kontrol
Üretim boyunca ölçüsel kontroller, görsel kontroller ve proje gerekliliklerine göre ek kalite kontrolleri gerçekleştirilir. Amaç, seri üretimde tekrarlanabilirliği ve proses sürekliliğini korumaktır.
Soğuk Kamara Alüminyum Enjeksiyon Nedir?
Soğuk kamaralı sistemlerde ergitilmiş metal, enjeksiyon ünitesinin dışında bulunan bir ocakta hazırlanır ve her çevrimde enjeksiyon haznesine aktarılır. Bu yapı, alüminyum alaşımlarının işlenmesinde yaygın olarak tercih edilir. Enjeksiyon haznesine alınan metal, piston hareketiyle kalıp boşluğuna doldurulur.
Makine tonajı ise kalıbın enjeksiyon sırasında kapalı tutulmasını sağlayan kilitleme kuvvetini ifade eder. Uygun makine seçimi yalnızca parça ağırlığına göre değil; parça izdüşüm alanı, kalıp boyutları, alaşım, yolluk sistemi ve proses gereksinimleri birlikte değerlendirilerek yapılmalıdır.
Alüminyum Enjeksiyon Dökümün Avantajları Nelerdir?
- Yüksek adetli üretime uygun tekrarlanabilir proses yapısı
- Karmaşık geometrilerin tek parça halinde üretilebilmesi
- Doğru tasarım ve proses koşullarında iyi ölçüsel tekrarlanabilirlik
- Parça tasarımına bağlı olarak ince kesitlerin ve detaylı geometrilerin üretilebilmesi
- Yüzey kalitesinin birçok uygulama için avantaj sağlaması
- Bağlantı elemanları, nervürler, yuvalar ve benzeri fonksiyonların parçaya entegre edilebilmesi
- Uygun projelerde ikincil işleme ihtiyacının azaltılabilmesi
Parça Kalitesini Belirleyen Temel Faktörler
Alüminyum enjeksiyon dökümde kaliteli sonuç yalnızca makine kapasitesine bağlı değildir. Kalıp ve proses birlikte ele alınmalıdır. Başlıca faktörler şunlardır:
- Parçanın döküme uygun tasarlanması
- Yolluk ve giriş kesitlerinin doğru konumlandırılması
- Hava tahliye ve taşma bölgelerinin doğru tasarlanması
- Kalıp soğutma sisteminin dengeli çalışması
- Alaşım seçimi ve metal hazırlama koşulları
- Kalıp ve metal sıcaklığının kontrolü
- Enjeksiyon hız ve basınç profilinin projeye uygun belirlenmesi
- Kalıp yüzeyi, yağlama ve bakım koşullarının sürekliliği
Alüminyum Enjeksiyon Dökümde Görülebilen Yaygın Hatalar
Üretimde görülebilen hataların kaynağı çoğu zaman tek bir parametre değildir. Parça tasarımı, kalıp, metal ve proses koşulları birlikte değerlendirilmelidir.
Porozite: Gazın veya katılaşma sırasında oluşan hacimsel değişimlerin parça içinde boşluklar meydana getirmesidir.
Eksik Dolum: Metal kalıp boşluğunun tamamını istenen şekilde doldurmadan katılaşmaya başladığında görülebilir.
Soğuk Birleşme: Kalıp içerisinde ilerleyen metal akışlarının yeterli koşullarda birleşememesi sonucu yüzeyde çizgi veya birleşme izi oluşabilir.
Çapak: Kalıp ayırma yüzeyinde veya hareketli elemanların çevresinde metalin istenmeyen bölgelere sızmasıyla oluşabilir.
Yüzey Kusurları: Kalıp sıcaklığı, metal sıcaklığı, püskürtme/ayırıcı uygulaması ve yüzey durumu gibi faktörler parça yüzeyini etkileyebilir.
Kalıp Tasarımı Neden Bu Kadar Önemlidir?
Alüminyum enjeksiyon kalıbı, yalnızca parçanın negatif geometrisini oluşturan bir takım değildir. Üretimin çevrim süresi, metal akışı, kalıp sıcaklık dengesi, parça tahliyesi ve kalıp ömrü gibi birçok unsur kalıp tasarımıyla doğrudan ilişkilidir.
Yolluk ve giriş sistemi, hava tahliye bölgeleri, soğutma kanalları, iticiler, hareketli maçalar, draft açıları ve sonradan işlenecek yüzeyler daha tasarım aşamasında birlikte planlanmalıdır. Bu nedenle döküm tecrübesi ile kalıp tasarım tecrübesinin aynı proje içerisinde birlikte değerlendirilmesi önemli bir avantaj sağlar.
Alüminyum Enjeksiyon Sonrası CNC İşleme
Birçok alüminyum döküm parça, enjeksiyon sonrasında doğrudan kullanıma hazır hale gelebilir; ancak hassas yataklar, sızdırmazlık yüzeyleri, dişli delikler veya dar toleranslı kritik bölgelerde CNC işleme gerekebilir.
Döküm ve talaşlı imalat süreçlerinin birlikte planlanması; işleme paylarının doğru belirlenmesine, bağlama yöntemlerinin tasarlanmasına ve seri üretimde ölçüsel sürekliliğin daha kontrollü yönetilmesine yardımcı olur.
Alüminyum Enjeksiyon Döküm Hangi Sektörlerde Kullanılır?
Alüminyumun düşük yoğunluğu, korozyon direnci, ısı iletkenliği ve şekillendirilebilirliği nedeniyle enjeksiyon döküm parçalar çok farklı sektörlerde kullanılabilir. Uygulama alanı parçanın tasarımına, alaşımına ve çalışma koşullarına göre değişir.
- Otomotiv ve taşıt sistemleri
- Aydınlatma gövdeleri ve ısı yönetimi parçaları
- Elektrik ve elektronik muhafazalar
- Enerji ekipmanları
- Makine ve endüstriyel ekipman parçaları
- Savunma ve havacılık projelerinde uygun teknik gereksinimlere sahip bileşenler
Alüminyum Enjeksiyon Döküm Hangi Projeler İçin Uygundur?
Bu yöntem özellikle tekrarlanabilir kalite, yüksek üretim adedi, karmaşık parça geometrisi ve kısa çevrim ihtiyacının bulunduğu projelerde avantaj sağlayabilir. Bununla birlikte kalıp yatırımı gerektirdiği için çok düşük adetli projelerde her zaman en ekonomik yöntem olmayabilir. Üretim yöntemi seçilirken yıllık adet, parça geometrisi, toleranslar, yüzey beklentileri ve toplam proje maliyeti birlikte değerlendirilmelidir.
Kalıptan Seri Üretime Entegre Yaklaşım
ÇAKIROĞLU olarak kalıp tasarımı ve üretimindeki tecrübemizi CNC talaşlı imalat ve alüminyum enjeksiyon döküm kabiliyetimizle bir araya getiriyoruz. 400 ton soğuk kamara alüminyum enjeksiyon makinemiz ve robot destekli üretim altyapımız ile projeleri kalıp aşamasından seri parça üretimine kadar entegre biçimde değerlendirebiliyoruz.
Bu yaklaşım; kalıp, döküm ve gerekli CNC operasyonlarının birbirinden bağımsız süreçler olarak değil, aynı ürünün birbiriyle ilişkili üretim adımları olarak planlanmasına olanak sağlar.
Sık Sorulan Sorular
Alüminyum enjeksiyon döküm ile kokil döküm aynı yöntem midir?
Hayır. Her iki yöntemde de metal kalıp kullanılabilse de metalin kalıp boşluğuna doldurulma şekli ve proses koşulları farklıdır. Enjeksiyon dökümde metal, kalıp boşluğuna basınç altında doldurulur.
Alüminyum enjeksiyon parçalar sonradan CNC ile işlenebilir mi?
Evet. Hassas ölçü, delik, diş, yatak veya sızdırmazlık yüzeyi gereken bölgelerde CNC frezeleme veya tornalama uygulanabilir.
Her alüminyum parça enjeksiyon dökümle üretilebilir mi?
Hayır. Parça geometrisi, et kalınlığı, boyut, tolerans, yıllık üretim adedi ve kullanım koşulları yöntemin uygunluğunu belirler.
400 ton enjeksiyon makinesi neyi ifade eder?
Makinenin kalıbı enjeksiyon sırasında kapalı tutabilmek için uygulayabildiği kilitleme kuvveti sınıfını ifade eder. Uygun makine seçimi parça ve kalıp özelliklerine göre teknik olarak değerlendirilmelidir.
Alüminyum enjeksiyon kalıbı neden önemlidir?
Kalıp; metal akışını, soğutmayı, parça tahliyesini, çevrim süresini ve üretim kararlılığını doğrudan etkiler. Bu nedenle kalıp tasarımı seri üretimin temel unsurlarından biridir.