Kokil Döküm ile Alüminyum Enjeksiyon Döküm Arasındaki Farklar

Alüminyum parçaların seri üretiminde farklı döküm yöntemlerinden yararlanılabilir. Kokil döküm ve alüminyum enjeksiyon döküm, metal kalıpların kullanıldığı iki önemli üretim yöntemidir.
Her iki yöntemde de tekrar kullanılabilir metal kalıplardan yararlanılması nedeniyle yüksek adetli üretime uygun çözümler oluşturulabilir. Ancak metalin kalıp içerisine doldurulma yöntemi, üretim hızı, parça geometrisi, kalıp yapısı ve yatırım gereksinimleri açısından önemli farklılıklar bulunur.
Kokil Döküm Nedir?
Kokil döküm, ergitilmiş metalin tekrar kullanılabilir metal bir kalıp içerisine doldurularak katılaştırıldığı döküm yöntemidir. Kum döküme kıyasla metal kalıp kullanılması, kalıp yüzeyinin ve soğuma koşullarının daha kontrollü olmasını sağlar.
Alüminyum Enjeksiyon Döküm Nedir?
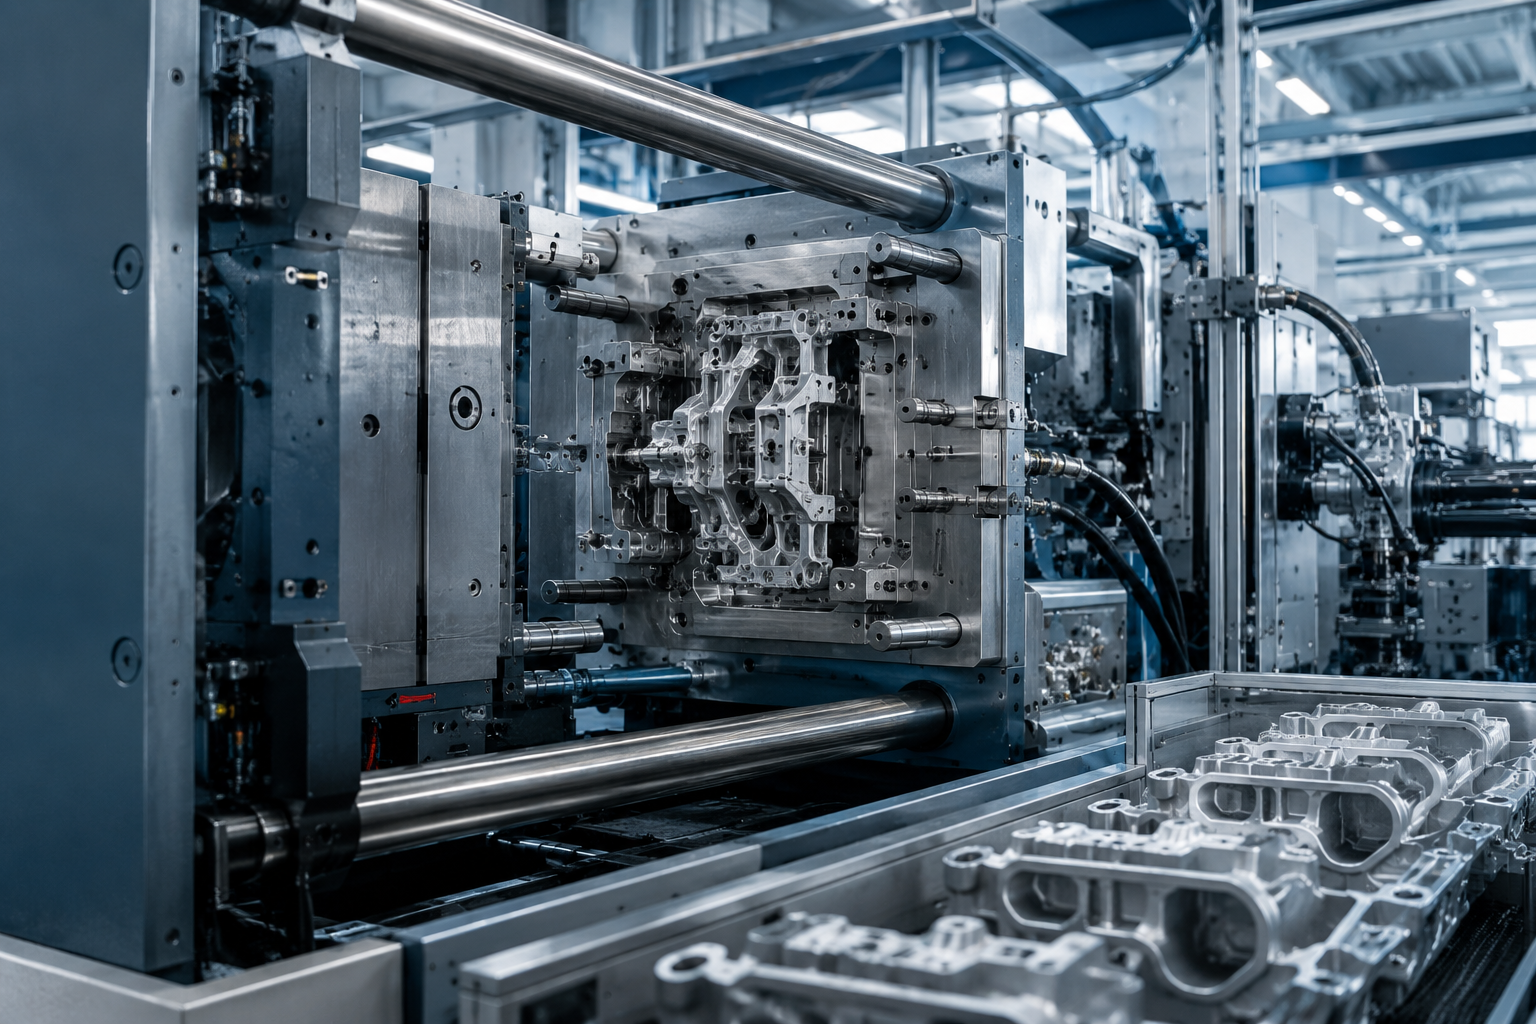
Alüminyum enjeksiyon dökümde ergitilmiş alüminyum, yüksek basınç altında metal kalıp boşluğuna gönderilir. Metal kalıbın hızlı ve kontrollü şekilde doldurulabilmesi, özellikle yüksek adetli üretimlerde önemli bir avantaj sağlar.
ÇAKIROĞLU üretim altyapısındaki 400 ton soğuk kamara alüminyum enjeksiyon makinesi ve robot destekli üretim sistemleri, farklı sektörlere yönelik seri parça üretim kabiliyetini desteklemektedir.
Temel Fark Metalin Kalıba Nasıl Doldurulduğudur
Kokil dökümde kalıp dolumu daha düşük basınçlı veya yer çekimi etkisinin kullanıldığı yöntemlerle gerçekleşebilir. Alüminyum enjeksiyon dökümde ise metal yüksek basınçla kalıp içerisine gönderilir.
Üretim Hızı Açısından Farklar
Alüminyum enjeksiyon döküm yüksek adetli seri üretim projelerinde çevrim süresi açısından avantajlı olabilir. Kokil dökümde ise üretim çevrimi uygulanan yönteme ve parçanın geometrisine bağlı olarak daha farklı sürelerde gerçekleşebilir.
Parça Geometrisi ve Et Kalınlığı
Yüksek basınçlı enjeksiyon döküm, uygun tasarım koşullarında daha ince et kalınlıklarına ve karmaşık geometrilere sahip parçaların üretilebilmesine imkân sağlayabilir. Kokil dökümde ise parça geometrisi, metalin kalıp içerisinde doğal ve kontrollü şekilde akabilmesine uygun tasarlanmalıdır.
Kalıp Yapısı ve Yatırım Maliyeti
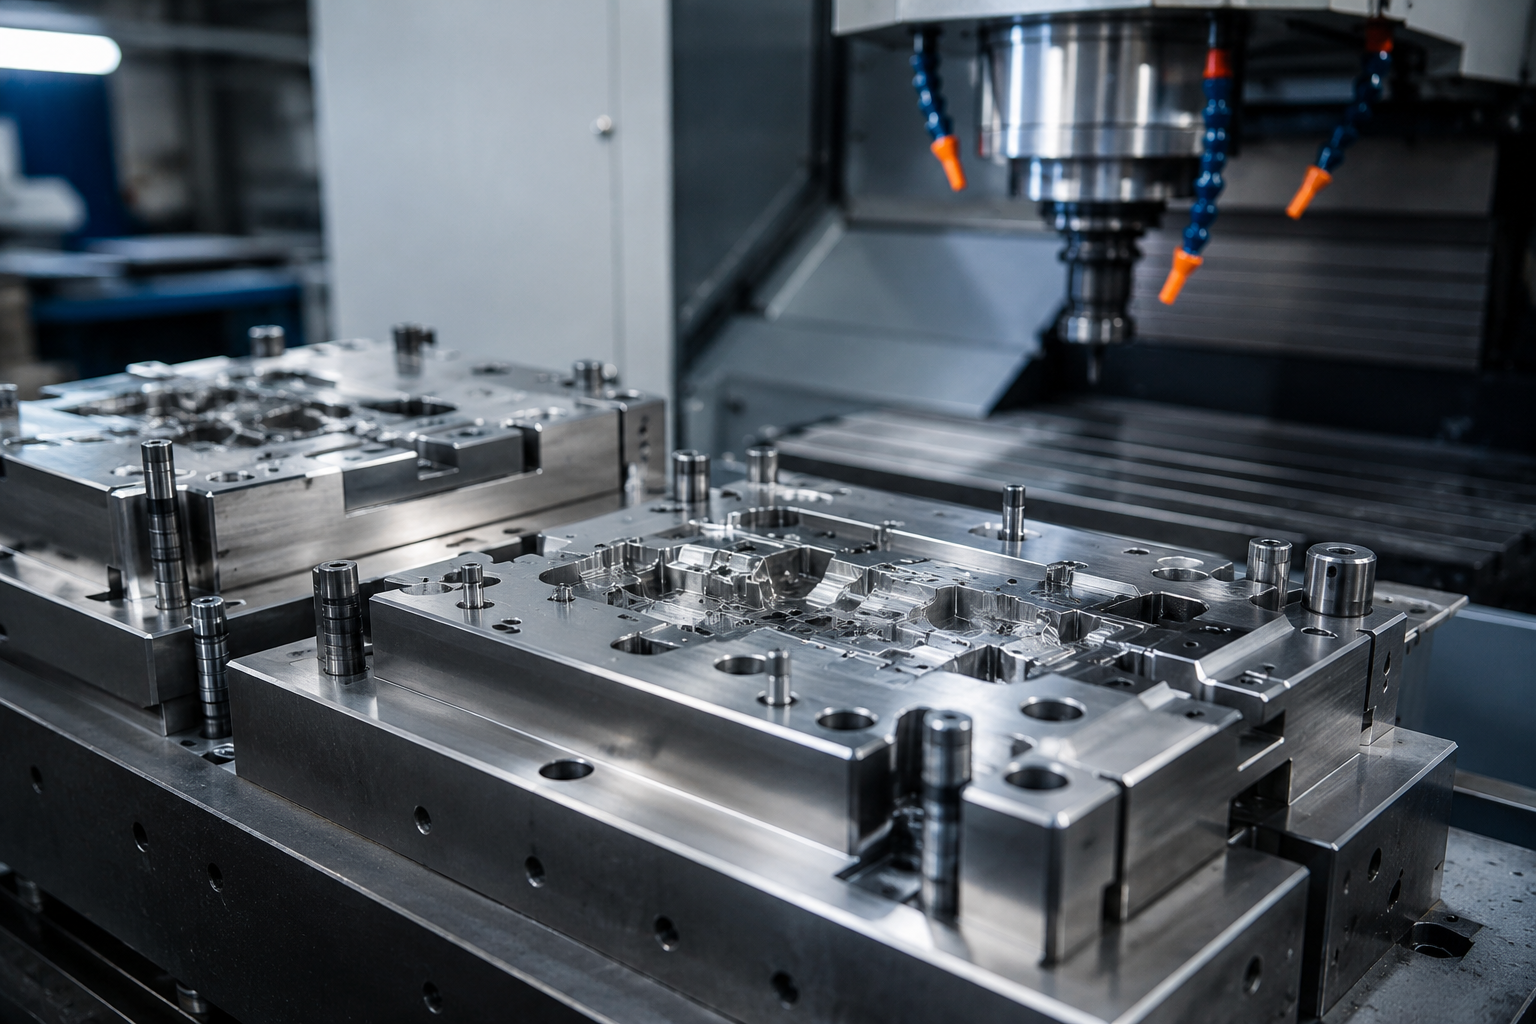
Her iki üretim yönteminde de metal kalıp kullanılır. Ancak alüminyum enjeksiyon kalıpları yüksek basınçlı üretim koşullarına dayanabilecek şekilde tasarlanmalıdır. Yolluk sistemi, hava tahliyesi, soğutma, hareketli kalıp elemanları ve parça çıkarma sistemi kalıp tasarımında önemli rol oynar.
Yüzey Kalitesi
Metal kalıp kullanılan her iki yöntemde de kontrollü kalıp yüzeyi sayesinde iyi yüzey özellikleri elde edilebilir. Nihai yüzey kalitesi parçanın geometrisi, kalıp yüzeyi, alaşım ve proses koşullarına bağlıdır.
Ölçüsel Hassasiyet ve CNC İşleme
Rulman yatakları, bağlantı delikleri, montaj yüzeyleri veya yüksek hassasiyet gerektiren fonksiyonel bölgeler CNC işleme operasyonlarına ihtiyaç duyabilir. Döküm ile CNC işleme süreçlerinin birlikte planlanması, nihai parçanın üretim rotasının daha kontrollü oluşturulmasını sağlar.
Hangi Yöntem Seri Üretim İçin Daha Uygundur?
Her iki yöntem de seri üretimde kullanılabilir ancak uygunluk üretim adedine ve parça gereksinimlerine göre değişir. Çok yüksek adetli, karmaşık geometrili ve çevrim süresinin önemli olduğu parçalar için alüminyum enjeksiyon döküm öne çıkabilir. Daha farklı üretim adetlerinde veya kokil prosesine uygun geometrilerde ise kokil döküm teknik ve ekonomik açıdan avantajlı olabilir.
Üretim Yöntemi Seçilirken Nelere Bakılmalıdır?
Üretilecek toplam parça adedi, parça geometrisi, et kalınlıkları, tolerans gereksinimleri, yüzey beklentileri, kullanılacak alüminyum alaşımı, döküm sonrası CNC operasyonları ve projenin maliyet hedefleri birlikte değerlendirilmelidir.
Kalıp Tasarımının Her İki Yöntemdeki Önemi
Kokil dökümde de alüminyum enjeksiyon dökümde de kalıp tasarımı üretimin temel parçalarından biridir. Metal akışının nasıl gerçekleşeceği, parçanın nasıl soğuyacağı ve kalıptan nasıl çıkarılacağı tasarım aşamasında düşünülmelidir.
Doğru Üretim Yöntemini Projeye Göre Belirlemek
ÇAKIROĞLU; kalıp tasarımı ve üretimindeki tecrübesini CNC talaşlı imalat ve alüminyum enjeksiyon döküm kabiliyetiyle birleştirerek projelerin üretilebilirliğini bütüncül olarak değerlendirmektedir.